

Atunci când un lot de mănuși rezistente la tăiere eșuează pe linia de producție a unui client, costul este rareori limitat la inventarul respins. Timpul de producție pierdut, lacunele în conformitate cu siguranța și povara resursei se adună rapid. Din munca noastră ca producător de mănuși de protecție care operează propria noastră fabrică din Rugao, Jiangsu, cauza principală a majorității eșecurilor de livrare nu este un design defectuos al mănușilor, ci o verigă lipsă între un eșantion certificat și o livrare în volum. Există un audit disciplinat al fabricii de mănuși rezistente la tăiere și un sistem de control al calității funcțional pentru a reduce acest decalaj. Concluzia este simplă: auditați fabrica pentru consecvență, nu pentru un eșantion impresionant.
De ce un audit în fabrică înseamnă mai mult decât un test de laborator
Standarde precum ANSI/ISEA 105 și EN 388 descriu ce poate face o mănușă în condiții de laborator. Ei nu garantează că următoarele mii de perechi se vor comporta la fel. Un audit în fabrică răspunde la o întrebare diferită: poate acest producător să repete performanța certificată la volum?
Un audit structurat analizează procedurile documentate, înregistrările de calibrare a mașinii și punctele de inspecție definite. De asemenea, dezvăluie cum reacționează fabrica atunci când ceva nu este conform specificațiilor. O instalație care cântărește mănușile în timpul tricotării, de exemplu, prinde tensiunea firului înainte de a afecta produsele finite. O instalație care testează doar la sfârșit descoperă probleme după ce materialul și forța de muncă au fost deja cheltuite.
Într-o fabrică bine gestionată, problemele de calitate sunt depistate devreme. Graficul de mai jos arată o distribuție tipică a locurilor în care defectele care afectează în cele din urmă mănușile finite sunt detectate pentru prima dată în fluxul de producție.
Ponderea defectelor de mănuși rezistente la tăiere detectate pentru prima dată la fiecare etapă de inspecție (model ilustrativ).
Domenii cheie de acoperit într-un audit al fabricii de mănuși rezistente la tăiere
Un audit eficient urmărește lanțul valoric de la fibre până la cutia ambalată. Cumpărătorii ar trebui să structureze vizita în jurul a patru domenii principale: materialul primit, tricotarea, scufundarea sau acoperirea și inspecția finală. Fiecare zonă are propriile sale criterii de acceptare și propriile moduri de eșec.
| Zona de audit | Puncte de verificare | Impactul producției |
|---|---|---|
| Sosire material | Tipul și denierul de fibre, înregistrările lotului compusului de acoperire, certificatele furnizorului | Înlocuirea firelor modifică performanța tăieturii chiar și atunci când eticheta rămâne aceeași |
| tricotat process | Ecartamentul mașinii, densitatea cusăturii, intervalele de prelevare a greutății mănușilor | Deviația minoră a tensiunii afectează integritatea mănușii fără sudură și scorul final al tăieturii |
| Scufundare sau acoperire | Vâscozitatea suspensiei, timpul de păstrare, profilul temperaturii cuptorului, durata întăririi | Acoperire thickness and adhesion drive grip, abrasion, and measured cut performance |
| Inspecție finală | Eșantionarea rezistenței la tăiere, verificări dimensionale, inspecție vizuală și etichetare | Confirmă comportamentul lotului înainte de ambalare și expediere |
Raportul de audit ar trebui să înregistreze ceea ce s-a observat la fiecare poartă, nu doar dacă fabrica are un manual de calitate. Testul practic este simplu: poate operatorul de la fiecare stație să descrie criteriile de acceptare fără a citi un poster de perete?
Standarde de rezistență la tăiere: ce ar trebui să confirme auditul
Rezistența la tăiere nu este un singur număr. Cumpărătorii din America de Nord se bazează pe ANSI/ISEA 105, care clasifică performanța de la A1 la A9. Cumpărătorii europeni folosesc EN 388, care raportează o scară numerică de la nivelul 1 la 5. Cele două sisteme folosesc principii de testare diferite, astfel încât o mănușă care funcționează bine conform unui standard se poate comporta diferit sub celălalt. Auditul trebuie să confirme cu ce standard este certificată fabrica și dacă raportul de testare acoperă linia de producție curentă.
| Aspect | ANSI/ISEA 105 (2016) | EN 388 (2016) |
|---|---|---|
| Tăiați scara de nivel | A1 la A9 | Nivelul 1 până la 5 |
| Principiul testului | Tomodinamometru, măsoară grame de forță de tăiere | Test de lovitură, măsoară indicele de tăiere împotriva unei lame rotative |
| Specificație industrială comună | A4 până la A6 pentru manipularea metalului și a sticlei | Nivelul 3 până la 5 pentru expunere comparabilă |
| Raportați acoperirea | Palmă și uneori mănușă plină | Mostre multiple din diferite zone ale mănușilor |
Când o specificație necesită rezistență la tăiere A5, fabrica ar trebui să poată prezenta rapoarte de testare de la aceeași linie de producție auditată, nu doar o probă trimisă unui laborator cu luni mai devreme. Un bun exemplu al acestui nivel este mănușa de înaltă performanță, rezistentă la tăiere, A5, calibrul 13, un element de bază din propria noastră gamă. Înainte de a bloca o specificație, cumpărătorii ar trebui, de asemenea, să înțeleagă diferența dintre terminologia rezistentă la tăiere și cea rezistentă la tăiere, un subiect abordat în ghid al industriei .
 Mănuși de înaltă performanță, rezistente la tăiere, A5, calibrul 13 Această mănușă tricotată cu model lychee și acoperire cu spumă de nitril oferă protecție la tăiere EN388 Nivel E, echilibrând flexibilitatea, aderența și rezistența la uzură pentru sarcini de precizie și logistică. Vizualizare produs →
Puncte de control al calității în fluxul de producție
Controlul calității într-o fabrică de mănuși rezistente la tăiere ar trebui să fie o succesiune de porți, nu un singur test final. Următoarele puncte de control sunt minime pentru un lanț de aprovizionare fiabil:
- Inspecția materialului primit: verificați tipul de fibre, denierul și compusul de acoperire în raport cu specificațiile de achiziție.
- Eșantionarea procesului de tricotat: măsurați greutatea mănușii și densitatea cusăturii la intervale fixe pentru a detecta deplasarea mașinii.
- Verificări de aplicare a acoperirii: monitorizați vâscozitatea suspensiei, timpul de scufundare și temperatura de întărire.
- Testarea rezistenței la tăiere: executați probe de producție în funcție de standardul relevant, în mod programat.
- Verificarea dimensională și a cusăturilor: verificați lungimea, stilul manșetei și orice construcție cu cusături.
- Inspecție vizuală finală și ambalare: sortați mănușile defecte și confirmați acuratețea etichetei.
Fiecare poartă trebuie să aibă un plan de eșantionare definit. O fabrică care testează o pereche per lot nu efectuează controlul calității; face un gest. Graficul de mai jos arată distribuția tipică a defectelor observate în timpul inspecției finale în producția de mănuși acoperite rezistente la tăiere.
- Acoperire voids 30%
- Abatere de dimensiune 25%
- Defecte de cusătură sau tricot 20%
- Contaminarea suprafeței 15%
- Alte 10%
Calitatea acoperirii și a finisajului: a doua jumătate a poveștii
Învelișul palmei diferențiază adesea o mănușă care este doar rezistentă la tăiere de una care poate fi purtată într-o tură completă. Chimia acoperirii, vâscozitatea, timpul de păstrare și profilul de întărire influențează toate aderența, rezistența la abraziune și performanța de tăiere măsurată finală. Auditul trebuie să verifice dacă acești parametri sunt documentați pentru fiecare produs și urmăriți în evidența producției.
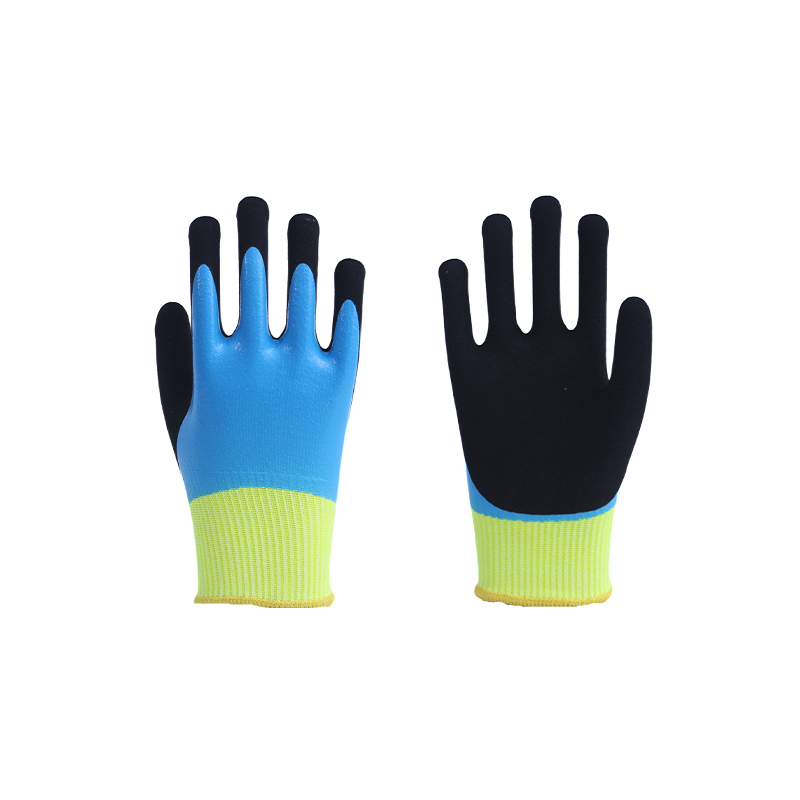
Pentru aplicațiile care combină expunerea lamei cu suprafețe aspre sau părți uleioase, strategia de acoperire schimbă economia mănușii. Mănușa noastră abrazivă complet scufundată, rezistentă la tăiere, este un exemplu relevant: firele de bază HPPE asigură gradul de tăiere, în timp ce stratul abraziv asigură durata de viață. Dacă aplicarea stratului de acoperire nu este controlată, cumpărătorul moștenește o mănușă care eșuează la începutul serviciului.
 Mănuși abrazive complet scufundate rezistente la tăiere O mănușă mată complet scufundată de calibrul 15 care combină HPPE, fibră de sticlă și poliester pentru tăiere A4 și rezistență la abraziune de nivel 4, potrivită pentru manipularea suprafețelor uleioase sau aspre. Vizualizare produs →
Steaguri roșii într-un audit de fabrică de mănuși rezistente la tăiere
- Etichete care listează un standard de certificare fără un raport de testare potrivit pentru linia de producție reală.
- Fără trasabilitate a lotului: fabrica nu poate lega un lot finit la înregistrările sale de materiale primite.
- Stații de inspecție fără criterii de trecere sau eșec definite.
- Parametrii de acoperire care sunt ajustați de experiența operatorului, mai degrabă decât de setările procesului documentate.
- Tăiați echipamentul de testare care nu a fost niciodată calibrat sau nu are înregistrări de calibrare.
- Răspunsuri diferite despre frecvența de eșantionare de la personalul de vânzări, producție și calitate.
Un singur steag roșu nu descalifică neapărat o fabrică, dar două sau mai multe ar trebui tratate ca un semnal de avertizare clar.
Când auditul dezvăluie o capacitate avansată de producție
Cumpărătorii care au nevoie de protecție peste A5 caută adesea fire compozite, protecție la impact sau armătură cu mai multe straturi pentru palmă. Aceste construcții adaugă complexitate tricotării, turnării și inspecției. Auditul ar trebui să examineze modul în care fabrica gestionează această complexitate, deoarece aceeași disciplină se aplică produselor mai simple.
Mănușile A6 rezistente la tăiere cu absorbție a șocurilor TPR, de exemplu, necesită o etapă de turnare și o verificare vizuală a alinierii tamponului după asamblare. Dacă o fabrică demonstrează o producție controlată la acest nivel de complexitate, linia de mănuși de bază rezistente la tăiere este probabil să urmeze aceeași disciplină a calității.
 Mănuși TPR rezistente la tăiere A6 care absorb șocuri Dispunând de o căptușeală de calibrul 18 cu fibră de tungsten pentru rezistență la tăiere A6, benzi de impact TPR și căptușeală în palmă, această mănușă se potrivește operațiunilor de prelucrare a metalelor cu risc ridicat și operațiuni de salvare. Vizualizare produs →
Un audit nu este un eveniment unic. După un audit de succes, cumpărătorul și fabrica ar trebui să convină asupra frecvenței de eșantionare, standardelor de documentare și canalelor de comunicare. Acea buclă continuă de control al calității este ceea ce transformă o fabrică bună într-un furnizor de încredere.
Urmăm acest principiu pe liniile noastre de producție din Jiangsu și salutăm cumpărătorii care doresc să verifice singuri procesul. Dacă aveți întrebări despre procedurile noastre de testare sau doriți să discutați despre un plan de audit, echipa noastră este contactată prin intermediul pagina de contact .
Întrebări frecvente
Care este diferența dintre un audit în fabrică și o inspecție a calității?
Un audit evaluează sistemul general al fabricii: proceduri, documentație, trasabilitate și controlul procesului. O inspecție verifică dacă un anumit lot îndeplinește specificațiile convenite. Ambele sunt necesare pentru aprovizionarea fiabilă cu mănuși rezistente la tăiere.
Cât de des ar trebui auditată o fabrică de mănuși rezistente la tăiere?
Cel puțin, o dată pe an pentru un furnizor stabilit și înainte de prima comandă mare pentru un furnizor nou. O schimbare majoră de linie, o achiziție sau o rată mare de neconformitate ar trebui să declanșeze un audit suplimentar.
Un audit în fabrică garantează că fiecare mănușă este rezistentă la tăiere?
Niciun audit nu poate garanta fiecare unitate. Un audit bine desfășurat reduce riscul prin verificarea faptului că procesul de producție este capabil, echipamentul este calibrat și planul de eșantionare este suficient de agresiv pentru a surprinde deriva înainte de expediere.
Ce nivel de rezistență la tăiere ar trebui să specific pentru manipularea metalului?
Pentru tablă ușoară și asamblare generală, de la A4 la A5 este o gamă comună. Pentru ștanțarea grea, manipularea sticlei și marginile ascuțite expuse, A6 și mai sus este mai potrivit. Auditul ar trebui să verifice dacă metoda de testare a fabricii se potrivește cu nivelul țintă.