

Un cumpărător deschide o cutie de mănuși ANSI A5 și efectuează o verificare de cinci minute. Trei perechi trec; al patrulea indică aproximativ 1.700 de grame de forță de tăiere. Fișa tehnică spunea A5 - aproximativ 2.200 g și mai mult. Deci mănușa este greșită sau testul este?
La un producător care își conduce propria cercetare și dezvoltare și propriul său laborator, răspunsul este de obicei niciunul. Rezistența la tăiere este o gamă, nu un număr fix și singura modalitate sigură de a menține un lot de producție în intervalul respectiv este controlul firului, tricotajului, acoperirii și liniei de scufundare, apoi verificați mănușa finită cu teste calibrate pe fiecare lot - nu o singură dată, în etapa de prelevare.
Această diferență este ceea ce separă doi furnizori care imprimă ambii „A5” pe o cutie. Unul a testat un prototip acum doi ani. Celălalt știe de ce se mișcă numărul, cât de departe se poate deplasa înainte ca un lot să fie respins și ce să ajusteze pe linie atunci când o face. Iată cum funcționează de fapt testarea, unde trăiesc toleranțele și ce să întrebați înainte de a aproba o specificație.
Ce evaluări de tăiere și abraziune măsoară de fapt
Două metode de testare de tăiere domină și nu sunt interschimbabile. ANSI/ISEA 105, standardul SUA, folosește ASTM F2992 cu o lamă dreaptă TDM-100 și raportează forța necesară pentru tăierea probei în grame, sortate pe nivelurile A1 până la A9. EN 388:2016, standardul european, păstrează testul coupe mai vechi pentru materiale cu performanță scăzută, dar trece la testul cu lamă dreaptă ISO 13997 pentru fire de înaltă performanță, raportând nivelurile de la A la F, de la 2 N la 30 N și mai sus.
Deoarece geometria lamei și aplicarea sarcinii diferă, cele două scale nu pot fi convertite cu o formulă. A5 se află aproximativ în aceeași zonă ca EN nivelul E pe multe construcții aramid și HPPE, dar maparea se schimbă odată cu amestecul de fire, greutatea căptușelii și acoperirea. Tratați orice tabel de conversie ca o estimare, niciodată ca o revendicare.
În interiorul laboratorului, trei variabile conduc cea mai mare parte a răspândirii:
- Fire și ecartament. O căptușeală aramidă de calibrul 13 și o căptușeală HPPE de calibrul 18 pot ajunge ambele la A5, în timp ce se comportă complet diferit în mână. Ecartamentul mai fin cumpără de obicei dexteritate; garniturile mai grele cumpără durabilitate.
- Acoperire. Nitrilul, latexul și PU schimbă aderența, durata de viață la abraziune și performanța umedă, așa că testul de tăiere trebuie repetat pe mănușa acoperită, nu numai pe căptușeala goală.
- Pregătirea specimenului. Un cupon plat tăiat din palmă nu este același obiect cu o mănușă tridimensională. Crochetul degetului mare și vârfurile degetelor, unde tricotul este întins și mai subțire, sunt de obicei cele mai slabe puncte - și locurile cel mai probabil să fie tăiate în munca reală.
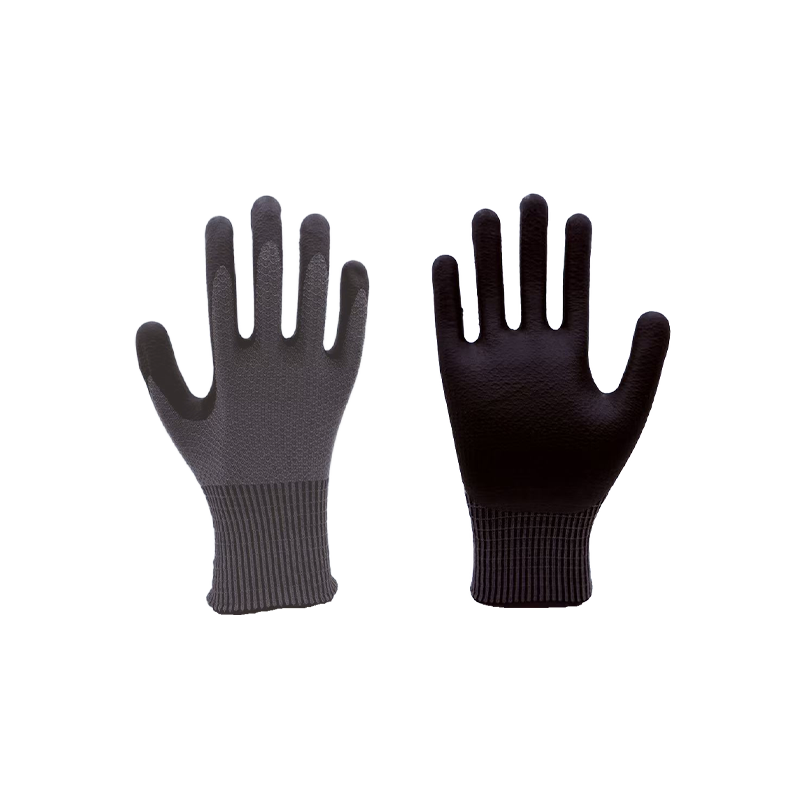
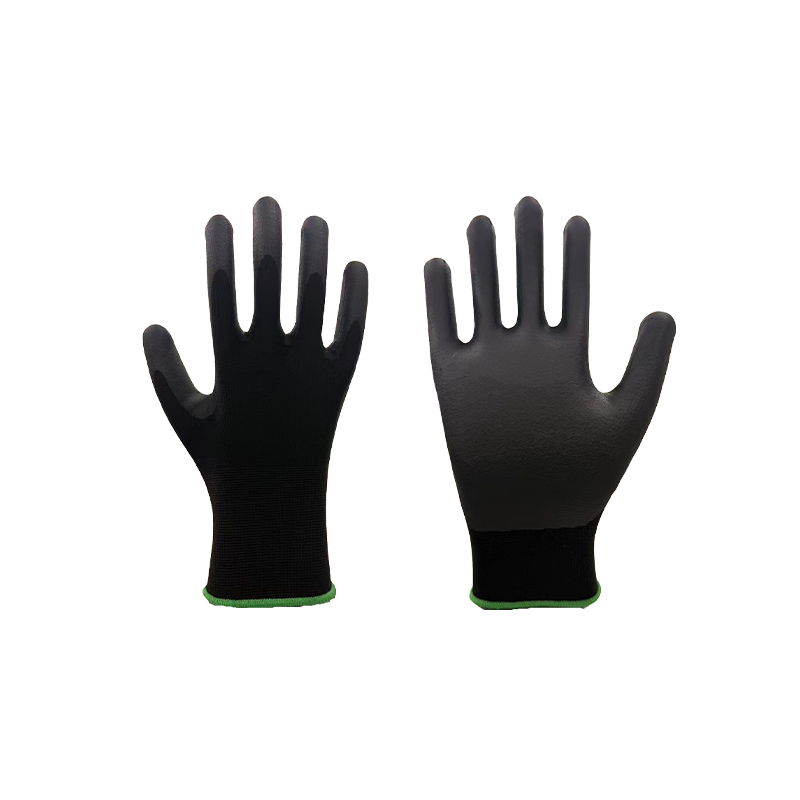
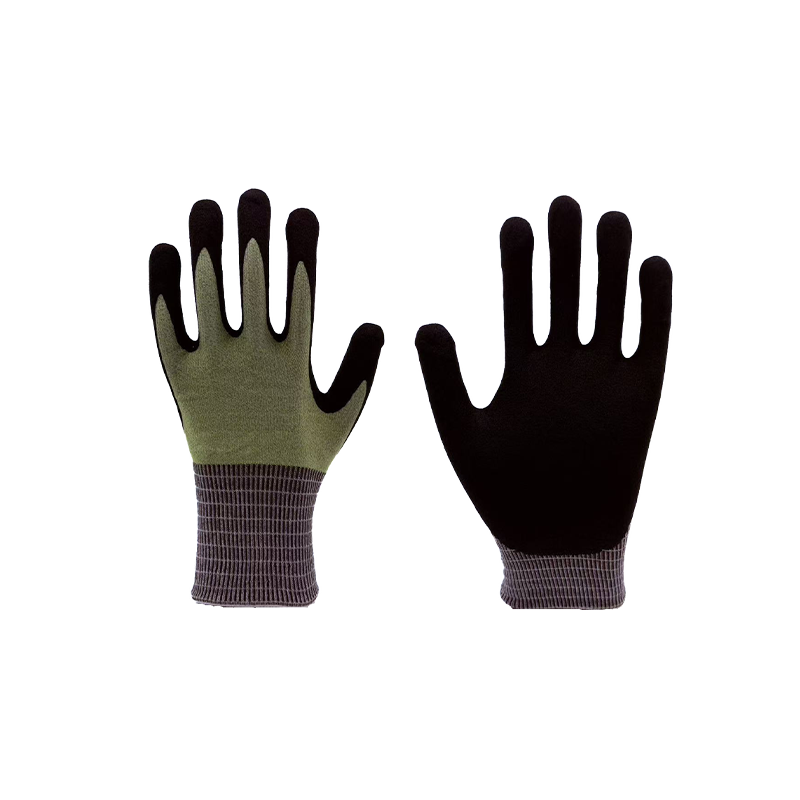 Mănuși rezistente la tăiere, gri A5, calibrul 18 Examinați această mănușă A5 rezistentă la tăiere, de calibrul 18, atunci când comparați opțiunile de protecție mecanică; detaliile vizibile acoperă numai identitatea produsului și cererea de informații, nu specificațiile complete. Vizualizare produs →
Abraziunea, ruperea și perforația trăiesc în același raport EN 388. Abraziunea este numărată în cicluri până la străpungere pe o roată Taber (nivelurile 1 până la 4, de la 100 la 8.000 de cicluri), ruptura este măsurată în newtoni și perforarea în newtoni folosind o sondă standardizată. Pe cont propriu, par minori; împreună decid dacă o mănușă supraviețuiește unui schimb sau unei săptămâni.
De la rezultatul de laborator la specificațiile de producție: unde trăiesc toleranțele
Un prototip trecător este începutul lucrării, nu sfârșitul. Rezultatul real al cercetării și dezvoltării este o specificație scrisă pe care o poate deține o linie de producție: amestecul de fibre și numărul de fire, ecartamentul acului, densitatea cusăturii, greutatea căptușelii în grame pe metru pătrat, adâncimea de scufundare, preluarea stratului pe pereche, temperatura și timpul de întărire și un interval de grosime a palmei.
Apoi vine piesa pe care cumpărătorii le văd rar - lista de lucruri care pot schimba numărul după semnarea specificațiilor:
- Variație de lot de fire. Doi furnizori pot livra ambii „HPPE” cu tenacitate diferită. Inspecția de intrare cu mostre de fire reținute prinde acest lucru înainte de a ajunge la ace.
- Uzura acului și densitatea cusăturii. Un tricot ușor largi reduce numărul de capete de fibre pe unitate de suprafață și produce o scădere măsurabilă a performanței.
- Adâncimea de scufundare și greutatea stratului. O scufundare mai adâncă în nitril îmbunătățește rezistența la abraziune și aderența, dar adaugă greutate, reduce dexteritatea și schimbă comportamentul mănușii atunci când este umedă.
- Întărire și umiditate. Acoperirea subîntărită rămâne lipicioasă; garniturile suprauscate devin casante. Numai umiditatea de depozitare poate muta semnificativ rezultatul tăierii.
- Geometria mănușilor. Lungimea, lățimea palmei și unghiul degetului mare sunt toleranțe dimensionale și ele decid potrivirea - care decide cât timp cineva poartă efectiv mănușa, o variabilă de siguranță, nici un test pe banc.
Acesta este motivul pentru care fabricile disciplinate testează în trei puncte: firele primite, mostrele prime de la linie și loturile finite înainte de expediere. Punctul de mijloc este locul în care cele mai multe probleme sunt prinse ieftin; ultimul punct este în cazul în care nu mai sunt problema clientului.
Testeazăe chimice, termice și de impact: jumătatea mai lentă a unui laborator de mănuși
Protecția împotriva tăierii atrage atenția, dar testarea chimică și termică durează mai mult, costă mai mult și generează afirmații cel mai adesea interpretate greșit.
Rezistența chimică conform EN ISO 374-1 se referă la penetrare, nu la stropire. Un eșantion este montat într-o celulă, substanța chimică de provocare este aplicată pe o parte, iar laboratorul măsoară cât timp până devine detectabil pe cealaltă parte. Tipul A necesită această performanță împotriva a cel puțin șase substanțe chimice cu un timp de descoperire de 30 de minute sau mai mult; Tipul B are nevoie de trei; Tip C, unu. Un test separat de degradare verifică dacă materialul se modifică fizic după contact.
Se aplică două avertismente practice. Permeația este măsurată la o temperatură controlată, de obicei în jur de 22 până la 23 de grade Celsius, iar timpii de străpungere scad pe măsură ce temperatura crește. Iar un amestec de solvenți nu este același cu componentele sale individuale, astfel încât o evaluare de tip A față de șase substanțe chimice numite nu acoperă automat amestecul pe care îl utilizează procesul dumneavoastră.
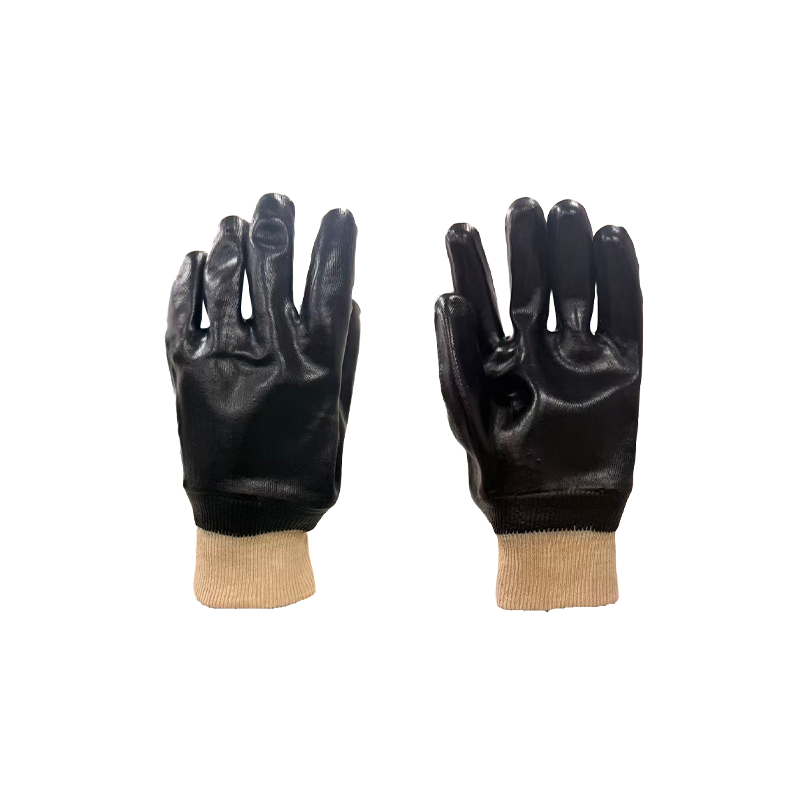
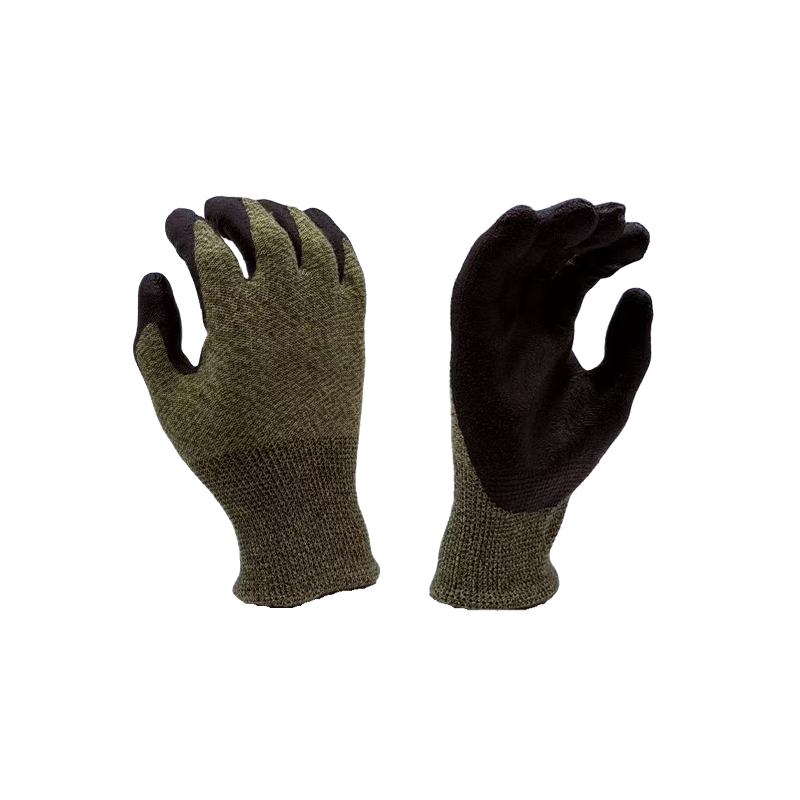 Gama de mănuși de protecție chimică tip A Explorați mănuși de protecție chimică de tip A, inclusiv neopren aramid de calibrul 13 și construcții PU pe bază de apă, pentru producția chimică, petrochimie și sarcini de laborator. Vizualizare produs →
Testele de căldură conform EN 407 raportează până la șase proprietăți separate, inclusiv timpul de postflamare, căldura de contact la 100, 250, 350 și 500 de grade Celsius, căldura convectivă, căldura radiantă și stropirea metalului topit. O singură mănușă este rareori puternică în toate cele șase. Testarea la impact conform ANSI/ISEA 138 sortează protecția dorsală în trei niveluri pe baza forței transmise de vârf măsurate la degete și degete, ceea ce înseamnă că geometria plăcuței contează la fel de mult ca și grosimea plăcuței.
 Mănuși de protecție împotriva căldurii ignifuge și rezistente la tăiere Examinați această mănușă ignifugă și rezistentă la tăiere în cadrul opțiunilor de protecție împotriva căldurii; EN 407 detaliate și specificațiile de rezistență la tăiere nu sunt afișate. Vizualizare produs →
Teste pentru mănuși, standarde și ceea ce mută numărul
Când comparați două foi de date, comparați metoda și rezultatul. Tabelul de mai jos enumeră testele care apar cel mai des pe o fișă de date pentru protecția mâinilor și variabilele care schimbă în liniște rezultatul.
| Test | Standard de referință | Ce se raportează | Ceea ce de obicei mișcă rezultatul |
|---|---|---|---|
| Rezistența la tăiere | ASTM F2992 (TDM-100) și ISO 13997 | Forța în grame (A1 la A9) sau în newtoni (A la F) | Uzura lamei, tensiunea probei, lotul de fire, umiditatea în eșantion |
| Abraziune, ruptură, înțepătură | EN 388:2016 | Cicluri până la străpungere, forță de rupere, forță de perforare | Grosimea stratului, granulația roții, pregătirea cuponului |
| Permeabilitatea chimică | EN ISO 374-1 | Timp de străpungere per substanță chimică, tip A, B sau C | Temperatura, amestecurile, grosimea eșantionului și locația |
| Căldură și flacără | EN 407 | Timp de după flăcări, căldură de contact în grade Celsius, rezistență la stropire | Greutatea țesăturii, umiditatea, ciclurile de spălare |
| Impact | ANSI/ISEA 138 | Forța maximă transmisă, niveluri de la 1 la 3 | Geometria plăcuței, care articulație este lovită, temperatura |
| QC vizual și dimensional | Eșantionarea ISO 2859-1 | Rata defectelor, lungimea, grosimea palmei | Plan de eșantionare, gabarit de măsurare, cine măsoară |
Ce să întrebați înainte de a aproba o specificație pentru mănuși
O scurtă listă de întrebări vă va spune într-un singur e-mail dacă cercetarea și dezvoltarea unui furnizor este reală:
- Nivelul raportat a fost măsurat pe mănușa finisată, acoperită sau pe căptușeala goală?
- Laborator intern sau terță parte și care? Testarea internă permite o iterare rapidă; un străin acreditat o confirmă în mod independent. Producătorii puternici le folosesc pe ambele.
- Câte exemplare, din câte loturi de producție și testate la ce dată?
- Puteți vedea înregistrările de calibrare - numărul de lame pe testerul de tăiere, data de calibrare a celulei de sarcină, condiționarea probelor înainte de testare?
- Probele păstrate sunt păstrate după numărul de lot și pentru cât timp?
- Ce re-testări sunt declanșate de o schimbare: nou furnizor de fire, nou calibre de ac, nouă linie de scufundare, nou profil de întărire?
- Ce nivel de acceptare se aplică defectelor vizuale și dimensionale și cine semnează raportul înainte de expediere?
Dacă încă definiți specificația în sine, acest ghid este activ alegerea mănușilor rezistente la tăiere parcurge nivelurile de potrivire cu sarcini mai detaliat.
Întrebări frecvente
O mănușă poate transporta atât un nivel de tăiere ANSI, cât și un nivel de tăiere EN?
Da, și multe căptușeli de înaltă performanță o fac - dar sunt rezultate separate de metode separate. Întrebați cărui standard îi aparține fiecare număr înainte de a-l compara cu un alt produs.
Un nivel de tăiere mai mare este întotdeauna mai bun?
Nu. Niveluri mai mari înseamnă de obicei căptușeli mai grele, acoperiri mai groase și mai puțină dexteritate, iar dexteritatea decide dacă mănușa este purtată. Rezistența la tăiere nu spune nimic despre perforare, penetrare chimică sau căldură.
Cât de des ar trebui să fie re-testat un lot de producție?
Pentru cererile de produse chimice și de căldură, per lot este valoarea de bază sigură. Pentru tăiere, per lot sau per lot definit este obișnuit, plus o re-testare ori de câte ori se modifică setările de fire, calibre, acoperire sau întărire.
De ce două mănuși cu aceeași etichetă A5 se simt atât de diferite?
Deoarece eticheta descrie o proprietate măsurată. Greutatea căptușelii, ecartamentul, materialul de acoperire, adâncimea de scufundare și dimensiunile variază în mod independent - și acestea sunt ceea ce operatorii simt după patru ore de purtare.
Unde se potrivește testarea pe etajul fabricii
Un laborator ajută doar dacă se află lângă linia de producție. Producătorul din spatele acestui site a produs protecția mâinilor în Rugao, Jiangsu din 2010 și a funcționat ca o organizație integrată de cercetare, producție, inspecție a calității și post-vânzare din 2013, pe un site de 10.000 de metri pătrați care include 4.500 de metri pătrați de spațiu de producție și un laborator intern. Gama variază de la protecția împotriva tăieturii ANSI A2 la A8 prin mănuși scufundate, mecanice, termice și chimice, plus mâneci și protecție pentru brațe, astfel încât o specificație poate fi îndeplinită dintr-o singură sursă, mai degrabă decât asamblată din mai multe.
Site-ul se află în delta râului Yangtze, lângă Shanghai, ceea ce reduce la scurt timp transporturile de mostre și ciclurile de verificare de la terți. Dacă doriți să vedeți cum poate fi îndeplinită un anumit nivel de tăiere, acoperire sau revendicare chimică, solicita o cotatie cu detaliile aplicației dvs. și standardele pe care trebuie să le îndepliniți.